

Un albero dell'ingranaggio è un componente di trasmissione di potenza in cui i denti dell'ingranaggio sono tagliati direttamente nell'albero stesso, anziché essere un ingranaggio separato montato su un albero con una chiavetta o un accoppiamento con interferenza. Questo design integrato offre all'albero del cambio numerosi vantaggi: è più compatto di un gruppo ingranaggio-albero separato, elimina la sede della chiavetta e l'accoppiamento che possono diventare un punto debole in caso di coppia elevata e consente di posizionare l'ingranaggio molto vicino a cuscinetti o altri componenti, risparmiando spazio in cambi e trasmissioni stretti. Gli alberi degli ingranaggi si trovano praticamente in ogni settore che utilizza energia rotazionale: trasmissioni e transassi automobilistici, cambi industriali e riduttori di velocità, cambi di turbine eoliche, attrezzature minerarie e edili, macchine agricole, pompe e compressori, macchine utensili e sistemi di propulsione marina. A seconda dell'applicazione, un albero dell'ingranaggio può contenere ingranaggi cilindrici a taglio dritto, ingranaggi elicoidali per un funzionamento più fluido ad alta velocità, ingranaggi conici per cambiare la direzione di guida o ingranaggi a vite senza fine per trasmissioni ad alta riduzione e può variare in dimensioni da pochi centimetri di lunghezza per un piccolo elettrodomestico a diversi metri di lunghezza e diverse tonnellate per un'applicazione industriale pesante o di generazione di energia.
La produzione di un albero di ingranaggio è più impegnativa rispetto alla produzione di un albero liscio o di un ingranaggio separato, perché la parte deve soddisfare contemporaneamente i requisiti di precisione di un albero - tolleranze strette del diametro sui perni di banco, concentricità accurata tra i perni, finiture superficiali fini sulle superfici di tenuta - e i requisiti di precisione di un ingranaggio - profilo accurato dei denti, corretto allineamento dei denti (attacco), spaziatura costante dei denti e gioco adeguato quando ingranato con un ingranaggio accoppiato. A ciò si aggiungono i requisiti meccanici di elevata durezza superficiale per la resistenza all'usura sui denti degli ingranaggi, un nucleo tenace e duttile per resistere alla fatica torsionale e di flessione e resistenza ai carichi d'urto, e diventa chiaro che la produzione di alberi di ingranaggi è un processo specializzato che richiede un'attenta selezione dei materiali, lavorazione precisa, trattamento termico controllato e ispezione rigorosa. Questo articolo illustra le fasi principali della produzione degli alberi degli ingranaggi, i materiali e i processi utilizzati in ciascuna fase e le misure di controllo della qualità che garantiscono che un albero degli ingranaggi finito funzioni in modo affidabile per milioni di cicli sotto carico.
Selezione dei materiali: la fondazione
La scelta del materiale è la prima e più fondamentale decisione nella produzione degli alberi degli ingranaggi, poiché il materiale stabilisce il limite superiore della capacità di carico della parte, della durata a fatica, della resistenza all'usura e della massima velocità operativa. Un albero di ingranaggio deve soddisfare tre requisiti meccanici spesso concorrenti: i fianchi dei denti degli ingranaggi devono essere duri e resistenti all'usura per sopravvivere a milioni di cicli di ingranamento senza vaiolature o usura eccessiva; il nucleo dell'albero deve essere tenace e duttile per resistere ai carichi d'urto torsionali e alla fatica da flessione senza rompersi; e il materiale deve essere sufficientemente lavorabile allo stato non indurito per consentire il taglio economico dei complessi denti degli ingranaggi e dei perni degli alberi. Nessuna proprietà del singolo materiale soddisfa da sola tutti e tre i requisiti: la soluzione è scegliere un tipo di acciaio che possa essere trattato termicamente per produrre una superficie dura e un nucleo resistente, una combinazione comunemente descritta come "duro fuori, resistente dentro".
La stragrande maggioranza degli alberi per ingranaggi industriali è realizzata con acciai legati a medio tenore di carbonio o acciai da cementazione a basso tenore di carbonio, con il grado specifico scelto in base al carico, alla velocità e alle dimensioni dell'applicazione. Gli acciai a medio carbonio come l'acciaio 45 (S45C, equivalente a AISI 1045) e gli acciai legati come 40Cr (equivalente a AISI 5140 o DIN 41Cr4) e 42CrMo (equivalente a AISI 4140 o DIN 42CrMo4) vengono temprati a cuore mediante tempra e rinvenimento per conferire una durezza uniforme in tutta la parte, quindi i fianchi dei denti degli ingranaggi vengono selettivamente indurito in superficie mediante tempra a induzione per fornire una superficie dura e resistente all'usura mentre il nucleo rimane tenace. Questi gradi sono i cavalli di battaglia degli alberi degli ingranaggi per servizio medio nei cambi industriali, nelle attrezzature agricole e nelle macchine edili. Gli acciai da cementazione a basso contenuto di carbonio come 20CrMnTi, 20CrMo, 20CrMnMo e 18CrNiMo7-6 vengono carburati - riscaldati in un'atmosfera ricca di carbonio in modo che il carbonio si diffonda nello strato superficiale - e quindi temprati, producendo una superficie estremamente dura (tipicamente 58–62 HRC) su un nucleo tenace e duttile (tipicamente 30–42 HRC). Questi gradi sono preferiti per alberi di ingranaggi per impieghi gravosi, carichi elevati e ad alta velocità nelle trasmissioni automobilistiche, nei riduttori di turbine eoliche, nelle attrezzature minerarie e nei riduttori ad alte prestazioni in cui la fatica da contatto (vaiolatura) e la fatica da flessione sono le modalità di guasto dominanti.
Gradi di acciaio comuni e loro usi
Tra gli acciai legati a medio carbonio, il 42CrMo (AISI 4140) è uno dei gradi più utilizzati e versatili per alberi di ingranaggi. Contiene cromo e molibdeno come elementi di lega, che gli conferiscono una buona temprabilità - la capacità di essere indurito attraverso una sezione relativamente spessa durante la tempra - elevata resistenza alla trazione (tipicamente 900–1100 MPa dopo tempra e rinvenimento), buona resistenza alla fatica e ragionevole tenacità. Viene utilizzato per alberi di ingranaggi in riduttori industriali pesanti, macchine edili, macchinari per giacimenti petroliferi e grandi attrezzature agricole, dove la combinazione di elevata resistenza del nucleo e capacità di tempra a induzione sui fianchi dei denti garantisce un'eccellente durata di servizio. 40Cr (AISI 5140) è un'alternativa a basso costo con temprabilità e resistenza leggermente inferiori, utilizzato per alberi di ingranaggi per carichi medi in riduttori più piccoli, trasportatori e macchinari generali. 45 l'acciaio (S45C) è l'opzione più economica, utilizzata per alberi di ingranaggi per carichi da leggeri a medi che operano a velocità e carichi moderati, ed è spesso temprata a induzione sui denti per migliorare la resistenza all'usura.
Tra gli acciai da cementazione, il 20CrMnTi è il grado più utilizzato in Cina e in molti mercati asiatici, ed è simile nelle prestazioni ai gradi occidentali come AISI 8620 o DIN 20MnCr5. Il suo basso contenuto di carbonio (circa 0,20%) garantisce un nucleo tenace e duttile dopo la cementazione e la tempra, mentre le aggiunte di cromo, manganese e titanio migliorano la temprabilità e, aspetto fondamentale, il titanio controlla la crescita dei grani di austenite durante il ciclo di cementazione ad alta temperatura, producendo una custodia uniforme a grana fine con minore distorsione e maggiore tenacità. È il materiale standard per alberi di ingranaggi di trasmissione automobilistici, ingranaggi di motociclette e molti alberi di ingranaggi di cambi industriali. 20CrMnMo e 20CrNiMo offrono una maggiore temprabilità e sono utilizzati per alberi di ingranaggi di sezione più grande dove è richiesta la tempra completa del nucleo. 18CrNiMo7-6 (noto anche come 17CrNiMo6) è un acciaio da cementazione di prima qualità con aggiunte di nichel che conferiscono un'eccezionale tenacità del nucleo e buone resistenza agli urti a bassa temperatura, che lo rende il grado preferito per gli alberi degli ingranaggi dei cambi delle turbine eoliche, le attrezzature minerarie pesanti e altre applicazioni ad alto carico e ad alta affidabilità. Per gli alberi degli ingranaggi che richiedono un'estrema resistenza all'usura e una distorsione minima, vengono utilizzati acciai da nitrurazione come 38CrMoAl (DIN 34CrAlMo5): questi sono nitrurati a gas a bassa temperatura (circa 500–550 gradi), producendo una superficie molto dura praticamente senza distorsioni, rendendoli ideali per alberi di ingranaggi di alta precisione che funzionano ad alta velocità. Gli acciai inossidabili come 304, 316 e 410 vengono utilizzati per alberi di ingranaggi in ambienti corrosivi come applicazioni alimentari, chimiche e marine, sebbene la loro durezza e resistenza inferiori li limitino a servizi leggeri e medi.
Forgiatura e prelavorazione
Una volta selezionato il materiale, il processo di produzione inizia con la barra grezza, che viene tagliata a misura mediante segatura e quindi forgiata in una forma grezza vicina alle dimensioni finali. La forgiatura è fortemente preferita alla fusione per gli alberi degli ingranaggi e la maggior parte dei produttori di alberi per ingranaggi di alta qualità non utilizzerà grezzi fusi per alcuna applicazione portante. La forgiatura, ovvero riscaldando l'acciaio a circa 1100-1200 gradi e quindi modellandolo mediante martellatura o pressatura in stampi, compatta l'acciaio, chiude la porosità interna, affina la struttura dei grani e, soprattutto, crea un flusso continuo dei grani (flusso di fibre) che segue il contorno della parte. Questo flusso dei grani conferisce agli alberi degli ingranaggi forgiati una resistenza alla fatica, una resistenza agli urti e un'affidabilità significativamente più elevate rispetto agli alberi fusi o semplicemente ricavati da barra, perché i bordi dei grani sono orientati per resistere alle principali sollecitazioni che la parte subirà in servizio. Per alberi di ingranaggi di piccole dimensioni, la forgiatura può essere eseguita in stampi a impronta chiusi che producono una forma quasi netta con il pezzo grezzo dell'ingranaggio e i gradini dell'albero già formati; per alberi di ingranaggi di grandi dimensioni, è più comune la forgiatura a stampo aperto con successiva lavorazione. Dopo la forgiatura, il pezzo grezzo viene normalizzato o ricotto per alleviare le sollecitazioni di forgiatura, affinare la grana e ridurre la durezza a un livello (tipicamente 170–220 HBW) che garantisce una buona lavorabilità nelle successive operazioni di taglio.
La fase successiva è la lavorazione grezza e semifinita, generalmente eseguita su torni CNC. L'operazione di sgrossatura rimuove la maggior parte del materiale in eccesso dal pezzo grezzo forgiato, ruotando i diametri esterni, affrontando le estremità e tagliando il profilo base dell'albero, lasciando un margine di lavorazione di 2–4 mm sui diametri per la successiva finitura. Su entrambe le estremità dell'albero vengono praticati dei fori centrali: questi sono fondamentali perché fungeranno da superfici di posizionamento e supporto per tutte le successive operazioni di lavorazione e rettifica e la loro precisione influisce direttamente sulla concentricità finale del pezzo finito. Dopo la tornitura di sgrossatura, l'albero può essere forato assialmente (se è cavo), fresato per sedi per chiavetta o scanalate e filettato se necessario. In questa fase, il pezzo grezzo dell'ingranaggio viene tornito al suo diametro finale pretagliato e vengono stabilite la larghezza della faccia e le posizioni delle spalle. La tornitura di semifinitura avvicina i perni degli alberi e altri diametri critici alla dimensione finale, lasciando un piccolo sovrametallo di rettifica (tipicamente 0,2–0,5 mm) per la rettifica di finitura dopo il trattamento termico. È importante che tutta la lavorazione prima del trattamento termico venga eseguita con un margine sufficiente per eliminare eventuali distorsioni che si verificheranno durante la tempra: un margine troppo basso e la superficie indurita potrebbe non essere completamente ripulita durante la rettifica, un margine eccessivo e la custodia rigida potrebbe essere levigata, riducendo la durezza effettiva e la resistenza all'usura della parte.
Trattamento termico: duro fuori, duro dentro
Il trattamento termico è la fase che trasforma un pezzo grezzo di acciaio lavorato in un albero di ingranaggio funzionale, ed è anche la fase in cui hanno origine i problemi di produzione più comuni - distorsioni, fessurazioni, durezza irregolare e profondità della cassa inadeguata - se non attentamente controllati. Il percorso specifico del trattamento termico dipende dalla qualità del materiale e dall'applicazione, ma esistono due approcci dominanti nella produzione di alberi di ingranaggi: tempra completa più tempra superficiale a induzione per gli acciai a medio carbonio e cementazione più tempra per gli acciai da cementazione a basso tenore di carbonio. Per gli acciai a medio tenore di carbonio come l'acciaio 45, 40Cr e 42CrMo, il primo passaggio è la tempra e il rinvenimento (spesso chiamato "tempra e rinvenimento" o trattamento QT): la parte viene riscaldata alla temperatura di austenitizzazione (intorno a 840–880 gradi), raffreddata in olio o acqua per indurirla completamente, e quindi rinvenuta a una temperatura più elevata (tipicamente 500–650 gradi) per ridurre fragilità e raggiungere la durezza del nucleo desiderata, solitamente nell'intervallo 250–270 HBW per gli alberi degli ingranaggi. Ciò conferisce un nucleo forte e resistente in tutto l'albero. Quindi, i fianchi dei denti degli ingranaggi vengono induriti selettivamente mediante tempra a induzione ad alta frequenza: una bobina di induzione riscalda solo la superficie del dente al di sopra della temperatura di austenitizzazione in una manciata di secondi e la parte viene immediatamente raffreddata (di solito mediante uno spruzzo d'acqua o un bagno d'olio), producendo uno strato superficiale martensitico duro di 48–52 HRC a una profondità di 1–3 mm, mentre il nucleo rimane alla durezza rinvenuta. La tempra a induzione è rapida, efficiente dal punto di vista energetico, produce una distorsione minima poiché viene riscaldata solo la superficie e consente un controllo preciso di quali aree vengono temprate: è il metodo standard di tempra superficiale per alberi di ingranaggi a medio contenuto di carbonio.
Per gli acciai da cementazione a basso tenore di carbonio come 20CrMnTi, 20CrMnMo e 18CrNiMo7-6, il trattamento termico è la cementazione seguita da tempra e rinvenimento. Nel processo di cementazione, l'albero dell'ingranaggio viene riscaldato a 900–940 gradi in un'atmosfera di forno contenente carbonio (tipicamente generato da gas endotermico più gas naturale arricchito o propano) e il carbonio si diffonde nella superficie dell'acciaio. Il potenziale di carbonio dell'atmosfera del forno viene attentamente controllato - solitamente intorno allo 0,8–1,2% C durante la fase di cementazione (boost), quindi ridotto allo 0,7–0,8% durante una fase di diffusione - per ottenere il contenuto di carbonio superficiale e la profondità della cassa desiderati. La profondità della cassa richiesta dipende dal modulo dell'ingranaggio (dimensione del dente): per moduli da 3–6 mm è tipica una profondità della cassa di 0,8–1,2 mm; per moduli da 7–10 mm, 1,2–1,6 mm; e per i moduli più grandi, proporzionalmente più profondi. Dopo la cementazione, la parte viene raffreddata (direttamente dal forno di cementazione o dopo il riscaldamento a una temperatura di raffreddamento inferiore per ridurre al minimo la distorsione) e quindi temperata a bassa temperatura (tipicamente 150-200 gradi) per alleviare le sollecitazioni di tempra. Il risultato è una durezza superficiale di 58–62 HRC (abbastanza dura da resistere alla fatica da contatto e all'usura per milioni di cicli) rispetto a una durezza del nucleo di 30–42 HRC, che è abbastanza tenace e duttile da resistere alla fatica da flessione e ai carichi d'urto. Un terzo trattamento termico specializzato è la nitrurazione, utilizzata per la nitrurazione di acciai come 38CrMoAl: la parte viene riscaldata a 500–550 gradi in un'atmosfera di ammoniaca e l'azoto si diffonde nella superficie per formare nitruri duri. La nitrurazione produce una superficie molto dura (fino a 1000 HV o più) praticamente senza distorsioni grazie alla bassa temperatura di lavorazione, rendendola ideale per alberi di ingranaggi ad alta precisione e ad alta velocità dove la distorsione non può essere tollerata, ma la cassa è relativamente poco profonda (solitamente 0,3–0,6 mm), quindi gli ingranaggi nitrurati non sono adatti a carichi d'urto pesanti.
Taglio degli ingranaggi: dentatura, sagomatura e finitura
I denti dell'ingranaggio vengono tagliati nell'albero dopo la prelavorazione e (per alcuni percorsi) prima del trattamento termico finale, o in alcuni casi dopo il trattamento termico se il materiale è preindurito. Il processo di taglio degli ingranaggi più comune ed efficiente per alberi di ingranaggi esterni è la dentatura a creatore. Una dentatrice per ingranaggi utilizza un utensile da taglio rotante chiamato creatore - una fresa a forma di vite senza fine con tagli tagliati lungo le filettature per formare bordi taglienti - che viene alimentato attraverso l'ingranaggio rotante, tagliando i denti progressivamente mentre il creatore e il pezzo ruotano in un movimento accuratamente sincronizzato. La dentatura a creatore è veloce, precisa e versatile: può tagliare ingranaggi cilindrici, ingranaggi elicoidali, ingranaggi a vite senza fine e scanalature e un singolo creatore può tagliare una gamma di conteggi di denti (a condizione che il modulo del dente e l'angolo di pressione corrispondano). Per gli alberi degli ingranaggi, la dentatura a creatore è il processo standard per il taglio dei denti degli ingranaggi e le moderne macchine a creatore CNC possono raggiungere una precisione di dentatura pari a DIN 7–8 direttamente dalla fresa, con la possibilità di raggiungere DIN 6 con un'accurata configurazione e utensili affilati. La limitazione principale della dentatura a creatore è che non può tagliare ingranaggi con spallamenti interferenti o elementi adiacenti che bloccherebbero il creatore: in questi casi viene invece utilizzata la sagomatura degli ingranaggi.
La modellatura degli ingranaggi utilizza una fresa alternativa a forma di pignone che viene immersa nello sbozzato dell'ingranaggio e ruotata in presa con il pezzo in lavorazione, tagliando i denti con un movimento generatore simile all'ingranamento di due ingranaggi. La modellatura è più lenta della dentatura, ma può tagliare ingranaggi inaccessibili a un creatore, come ingranaggi con uno spallamento su un lato (comune su alberi di ingranaggi in cui l'ingranaggio è vicino a un gradino dell'albero), ingranaggi interni e ingranaggi a grappolo con due sezioni di ingranaggi vicine insieme. Dopo la dentatura o la sagomatura, i denti degli ingranaggi possono essere rifiniti mediante rasatura prima del trattamento termico. La rasatura degli ingranaggi è un processo di finitura a taglio libero in cui una lama di rasatura temprata e seghettata viene fatta funzionare in presa con l'ingranaggio con un angolo dell'asse incrociato, rimuovendo piccole quantità di materiale dai fianchi del dente per migliorare la precisione del profilo del dente, la finitura superficiale e l'allineamento del dente. La rasatura può migliorare un ingranaggio da DIN 7–8 a DIN 6–7 e produce una finitura superficiale liscia che riduce il rumore e migliora la resistenza all'usura, ma può essere eseguita solo prima del trattamento termico, perché la superficie indurita è troppo dura per la lama da rasatura. Dopo il trattamento termico, se è richiesta una maggiore precisione (DIN 4–6), i denti vengono rettificati mediante rettifica degli ingranaggi.
Rettifica e lavorazione finale
Il trattamento termico, sia esso cementazione, tempra a induzione o nitrurazione, introduce sempre una certa distorsione nell'albero del cambio, anche con il controllo del processo più accurato. L'acciaio subisce trasformazioni di fase durante la tempra che causano cambiamenti dimensionali, e un riscaldamento o un raffreddamento non uniforme possono causare flessioni o torsioni. Per un albero di trasmissione di precisione, questa distorsione deve essere rimossa mediante rettifica di finitura dopo il trattamento termico e questa è generalmente la fase più critica e costosa del processo di produzione. La prima operazione di rettifica è solitamente la rettifica cilindrica dei perni degli alberi: le superfici dei cuscinetti, le superfici di tenuta e qualsiasi altro diametro che richieda tolleranze strette. L'albero è montato tra i centri (utilizzando i fori centrali praticati nella fase di pre-lavorazione) e rettificato su una rettificatrice cilindrica CNC, portando i perni alla tolleranza del diametro finale - spesso h6 o h7, ovvero una tolleranza di pochi micrometri - e ottenendo la concentricità (coassialità) richiesta tra i perni, tipicamente 0,005–0,01 mm. Le superfici frontali possono anche essere rettificate se servono come superfici di appoggio o di spinta.
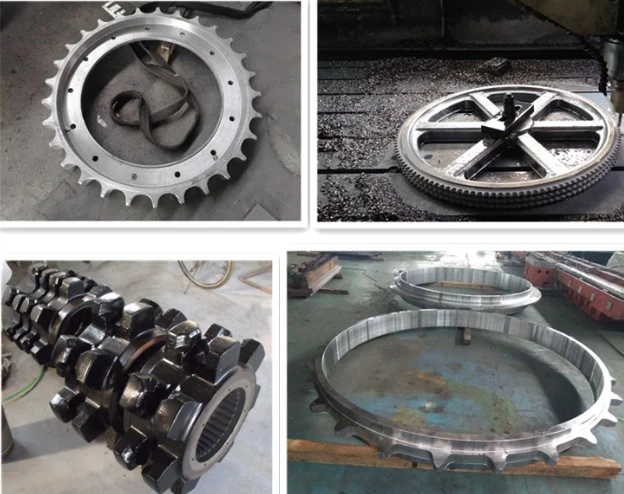
La seconda operazione di rettifica critica è la rettifica degli ingranaggi, che elimina la distorsione dovuta al trattamento termico e riporta i denti degli ingranaggi alla precisione finale. La rettifica degli ingranaggi viene eseguita su una rettificatrice dedicata, utilizzando una mola sagomata (una mola adattata alla forma esatta dello spazio del dente) o un processo di rettifica generatrice utilizzando una mola a forma di vite senza fine (simile in linea di principio alla dentatura ma con taglio abrasivo). Le moderne rettificatrici per ingranaggi con generazione CNC possono raggiungere una precisione dell'ingranaggio pari a DIN 4–5, con profilo del dente e errori di passo inferiori a 5 micrometri, e sono il metodo di finitura standard per alberi di ingranaggi ad alta precisione nelle trasmissioni automobilistiche, riduttori di turbine eoliche, macchine utensili e altre applicazioni ad alta velocità e bassa rumorosità. Per gli ingranaggi che non richiedono la massima precisione, la levigatura degli ingranaggi, un processo che utilizza un anello di levigatura abrasivo legato che scorre in presa con l'ingranaggio, può essere utilizzato dopo il trattamento termico per migliorare la finitura superficiale e rimuovere piccole distorsioni, ottenendo un livello DIN 5–6 a un costo inferiore rispetto alla rettifica. Dopo la rettifica, l'albero dell'ingranaggio può essere sottoposto a ulteriori operazioni di finitura come la superfinitura dei perni dei cuscinetti (per ottenere una finitura superficiale a specchio per un attrito ridotto e una maggiore durata dei cuscinetti), sbavatura dei bordi dei denti (per rimuovere spigoli vivi e ridurre le concentrazioni di stress) e lucidatura delle superfici di tenuta. Il passaggio finale prima dell'ispezione è spesso un trattamento superficiale come l'ossido nero (azzurramento) per la protezione e l'aspetto dalla corrosione, la zincatura per una leggera resistenza alla corrosione o un rivestimento fosfatato per una migliore ritenzione del lubrificante, sebbene i fianchi dei denti degli ingranaggi siano solitamente lasciati non trattati per preservare la superficie rettificata indurita.
Controllo e ispezione di qualità
Un albero del cambio è un componente di alta precisione e fondamentale per la sicurezza nella maggior parte delle applicazioni e un controllo di qualità completo è essenziale in ogni fase della produzione per garantire che la parte finita soddisfi le specifiche del disegno e funzioni in modo affidabile in servizio. Il controllo di qualità inizia con l'ispezione in entrata della materia prima: ogni lotto di acciaio viene testato mediante spettroscopia di emissione ottica (OES) per verificare la composizione chimica rispetto al grado specificato, e la durezza e la macrostruttura vengono controllate per garantire che il materiale sia sano e privo di difetti evidenti come tubi, segregazione o inclusioni. Per le applicazioni critiche, è possibile eseguire test ad ultrasuoni della barra grezza o della forgiatura per rilevare difetti interni. Durante la lavorazione, l'ispezione in-process verifica che le dimensioni rientrino nella tolleranza in ogni fase, utilizzando micrometri, calibri e calibri calibrati, e la configurazione viene controllata prima di avviare i lotti di produzione.
Dopo il trattamento termico, le ispezioni più importanti sono la prova di durezza e la verifica della profondità della cassa. La durezza viene misurata sui fianchi dei denti degli ingranaggi e sul nucleo dell'albero utilizzando un durometro Rockwell (scala HRC per superfici temprate, HRB o HBW per nuclei più teneri) e le letture devono rientrare nell'intervallo specificato: in genere 58–62 HRC per superfici dei denti carburate, 48–52 HRC per superfici temprate a induzione e 250–270 HBW per un nucleo bonificato. La profondità della cassa viene verificata tagliando un provino testimone (o occasionalmente una parte sacrificale), montando e lucidando una sezione trasversale e misurando la profondità dello strato indurito al microscopio o attraversando la microdurezza, effettuando una serie di letture della durezza dalla superficie verso l'interno finché la durezza non scende al livello del nucleo. Può anche essere eseguito un esame metallografico per verificare la microstruttura (cassa martensitica, nucleo temperato), la dimensione del grano e l'assenza di carburi o decarburazioni anomale. Per garantire la precisione dell'ingranaggio finito, un centro di misurazione dedicato (controllo dell'ingranaggio) misura i parametri chiave della qualità dell'ingranaggio: errore del profilo del dente (deviazione della forma, f), errore del passo del dente o allineamento (f), deviazione del passo ed errore del passo cumulativo (Fp), eccentricità radiale (Fr) e spessore del dente o lunghezza della tangente di base. Queste misurazioni vengono confrontate con lo standard applicabile - ISO 1328, DIN 3961/3962, AGMA 2000 o GB/T 10095 - e viene assegnato un grado di precisione, tipicamente DIN 4–5 per ingranaggi ad alta precisione, DIN 6–7 per ingranaggi industriali generali e DIN 8–9 per ingranaggi a bassa velocità e carichi pesanti. Le dimensioni dell'albero vengono verificate su una macchina di misura a coordinate (CMM) o con calibri di precisione, controllando i diametri del perno, la concentricità, la eccentricità, le dimensioni della sede della chiavetta e la lunghezza complessiva. La rugosità superficiale viene misurata con un profilometro sui perni dei cuscinetti (tipicamente Ra 0,4–0,8 μm) e sui fianchi dei denti degli ingranaggi (tipicamente Ra 0,4–1,6 μm dopo la rettifica). Per gli alberi degli ingranaggi critici e ad alto carico, vengono eseguiti test non distruttivi: test con particelle magnetiche (MT) per rilevare cricche superficiali e vicine alla superficie sui denti degli ingranaggi e sull'albero (per acciai ferromagnetici), test ad ultrasuoni (UT) per rilevare difetti interni e occasionalmente test con liquidi penetranti (PT) per difetti di rottura superficiale su materiali non magnetici. Gli alberi degli ingranaggi ad alta velocità possono anche essere sottoposti a bilanciamento dinamico per garantire un funzionamento regolare e privo di vibrazioni alla velocità operativa. Una fabbrica di alberi per ingranaggi ben gestita eseguirà un'ispezione al 100% delle dimensioni e della durezza critiche, con il monitoraggio del controllo statistico del processo (SPC) dei parametri chiave per garantire una qualità costante tra i lotti di produzione.
Difetti comuni e come evitarli
Nonostante i migliori controlli di processo, la produzione degli alberi degli ingranaggi è soggetta a numerosi difetti ricorrenti e comprenderne le cause è il primo passo per prevenirli. La distorsione del trattamento termico è il problema più comune e più costoso: l'albero si piega o si torce durante la tempra, oppure i denti dell'ingranaggio cambiano forma, richiedendo un materiale di macinazione eccessivo per la pulizia o, nei casi più gravi, la parte viene scartata perché la distorsione supera la tolleranza di macinazione. La distorsione è ridotta al minimo attraverso diverse misure: utilizzando qualità di acciaio a bassa distorsione (come quelli con temprabilità controllata), cementazione alla temperatura pratica più bassa e utilizzando un raffreddamento a temperatura ridotta, utilizzando il dispositivo di tempra (mantenendo l'albero in un dispositivo durante la tempra per evitare la flessione) e garantendo un riscaldamento e un raffreddamento uniformi nel forno. La tempra a induzione presenta una distorsione intrinsecamente inferiore rispetto alla cementazione perché viene riscaldata solo la superficie, motivo per cui è preferita per molti alberi di ingranaggi a medio carbonio. L'ustione da macinazione - un danno termico alla superficie del dente causato da un eccessivo calore da macinazione - è un altro difetto comune, visibile come una banda scolorita sul fianco del dente e rilevabile mediante mordenzatura del nital. Indebolisce la superficie e può portare a fessurazioni premature, che possono essere prevenute utilizzando il grado corretto della mola, velocità di avanzamento adeguate, un flusso di refrigerante adeguato ed evitando tagli troppo pesanti in un unico passaggio.
La rottura della superficie del dente durante la tempra è un difetto grave che può causare guasti catastrofici durante il servizio. È causato da eccessivi stress termici e di trasformazione durante la tempra rapida, spesso combinati con un elevato contenuto di carbonio superficiale, granulometria grossolana o segni di lavorazione preesistenti che agiscono come fattori di stress. Viene prevenuto controllando il potenziale di carbonio di cementazione (evitando un eccessivo carbonio superficiale), utilizzando aggiunte di leghe per l'affinamento del grano (come il titanio in 20CrMnTi), garantendo un corretto rinvenimento dopo la tempra e mantenendo una buona finitura superficiale prima del trattamento termico. La profondità della cassa inadeguata o irregolare è un altro problema comune: se la cassa è troppo superficiale, i denti dell'ingranaggio si romperanno per vaiolatura o si usureranno prematuramente; se non è uniforme, alcuni denti saranno più duri di altri, causando usura e rumore irregolari. La profondità del rivestimento viene controllata monitorando il potenziale di carbonio del forno, la temperatura e il tempo e utilizzando il corretto fissaggio delle parti nel forno per garantire una circolazione uniforme del gas attorno a tutte le superfici dei denti. Infine, la non conformità dimensionale, come diametro del perno fuori tolleranza, eccentricità eccessiva o precisione dell'ingranaggio inferiore al grado specificato, è solitamente causata da mole usurate o vestite in modo inadeguato, fori centrali usurati (che dovrebbero essere puliti e talvolta rettificati prima della rettifica finale) o errori di configurazione cumulativi. Questi problemi possono essere prevenuti mediante una manutenzione regolare degli utensili, un'adeguata preparazione del foro centrale, un'ispezione rigorosa durante il processo e un controllo statistico del processo per individuare la deriva prima che produca parti non conformi.
Conclusione
La produzione di alberi per ingranaggi è un processo di ingegneria di precisione che integra scienza dei materiali, forgiatura, lavorazione meccanica, trattamento termico, rettifica e ispezione rigorosa in un unico flusso di lavoro che deve soddisfare i duplici requisiti di un albero di precisione e di un ingranaggio ad alte prestazioni. La base è il materiale giusto: acciai legati a medio tenore di carbonio come 42CrMo per alberi temprati a cuore e a induzione, o acciai da cementazione a basso tenore di carbonio come 20CrMnTi e 18CrNiMo7-6 per alberi cementati che necessitano delle superfici dei denti più dure possibili sui nuclei più tenaci possibili. La forgiatura anziché la fusione garantisce il flusso dei grani e la solidità interna che conferiscono al pezzo resistenza alla fatica e affidabilità. Un'attenta prelavorazione con tolleranze adeguate prepara la parte per il trattamento termico, che è la fase critica che produce la combinazione di proprietà dura all'esterno e tenace all'interno attraverso la cementazione e la tempra o la tempra a induzione. Il taglio degli ingranaggi mediante dentatura o modellatura crea la forma del dente e la rettifica di finitura dopo il trattamento termico rimuove la distorsione e porta l'ingranaggio alla precisione DIN 4–6 e i perni dell'albero a tolleranze di livello micrometrico. Durante tutto il processo, il controllo di qualità (analisi chimica, test di durezza e profondità della cassa, misurazione degli ingranaggi, ispezione CMM, test non distruttivi e misurazione della finitura superficiale) garantisce che ogni albero dell'ingranaggio finito soddisfi le specifiche del disegno e funzioni in modo affidabile sotto carico. Per gli acquirenti e gli ingegneri che specificano gli alberi degli ingranaggi, comprendere questi materiali, processi e metodi di ispezione è essenziale per scegliere il fornitore giusto, scrivere specifiche accurate e garantire che gli alberi degli ingranaggi ricevuti forniscano la durata di servizio lunga e senza problemi richiesta dai moderni sistemi di trasmissione di potenza.


