

Una corona dentata può essere realizzata in due modi fondamentalmente diversi.Forgiaturainizia con una billetta d'acciaio riscaldata che viene deformata plasticamente sotto pressione - per gli anelli, solitamente su un laminatoio per anelli che allunga la billetta in un anello concentrico senza giunzioni.Colatainizia con l'acciaio fuso versato in uno stampo, dove si solidifica assumendo la forma di un anello. Entrambi i percorsi terminano con il grezzo dell'ingranaggio che viene poi lavorato e trattato termicamente, ma la struttura interna del metallo è completamente diversa e tale differenza determina le prestazioni dell'anello sotto carico, quanto dura e quanto costa.
Struttura interna: la vera differenza
La differenza più importante non è visibile dall'esterno. Un anello forgiato ha astruttura densa e lavoratacon una densità quasi totale - tipicamente intorno al 99,8% - e le forze di compressione della forgiatura chiudono eventuali piccoli vuoti esistenti nella billetta iniziale. Il flusso dei grani metallici è allungato e corre circonferenzialmente, seguendo il contorno dell'anello e la direzione in cui verranno caricati i denti dell'ingranaggio. Un anello fuso si solidifica dal metallo liquido, quindi la sua struttura a grana è dendritica e casuale e può contenere porosità, cavità da ritiro e inclusioni: la densità è solitamente inferiore al 98%. Questi vuoti interni sono il punto in cui iniziano le crepe da fatica. Per una corona dentata sottoposta a milioni di cicli di carico, una struttura densa e con grani allineati rappresenta un vantaggio diretto.
Proprietà meccaniche: i numeri raccontano la storia
A causa di questa differenza strutturale, gli anelli degli ingranaggi forgiati e fusi mostrano un evidente divario nelle proprietà meccaniche, anche se realizzati con la stessa lega. Per un tipico acciaio legato come 42CrMo, un anello forgiato dopo tempra e rinvenimento raggiunge una resistenza alla trazione di circa 950–1100 MPa, un carico di snervamento di 600–900 MPa e una resistenza all'urto di 40–80 J a −40 gradi. Un anello di acciaio fuso di chimica comparabile raggiunge circa 800–950 MPa di trazione, 300–450 MPa di snervamento e 10–25 J di impatto alla stessa temperatura. La durata a fatica è il punto in cui il gap conta di più: gli anelli forgiati in genere durano da due a tre volte di più sotto carico ciclico, con limiti di fatica da contatto più alti del 20% e limiti di fatica da flessione più alti del 15-30% rispetto agli equivalenti fusi. Nel servizio sul campo, gli anelli degli ingranaggi forgiati spesso hanno una durata da 1,5 a 2 volte superiore a quella degli anelli fusi nella stessa applicazione.
Dimensioni e geometria: dove vince il casting
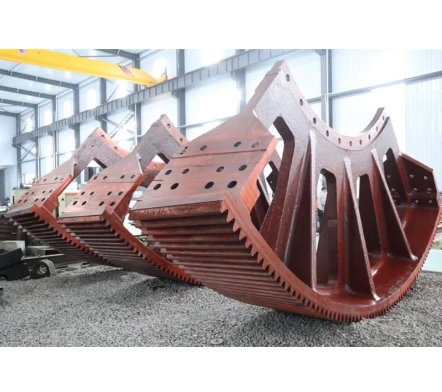
La forgiatura non è sempre la scelta migliore e la prima limitazione è la dimensione. I laminatoi per anelli e le presse per forgiatura hanno un limite massimo di diametro e peso, quindi gli anelli dentati molto grandi - gli ingranaggi circonferenziali che azionano forni rotanti, mulini a sfere e grandi essiccatoi, spesso da diversi metri a oltre dieci metri di diametro - semplicemente non sono pratici da forgiare. La fusione non ha tale limite e gli anelli molto grandi possono essere fusi in un unico pezzo o in pezzisegmentiche vengono imbullonati insieme per il trasporto e l'installazione. La fusione consente inoltre una geometria dalla forma quasi perfetta, comprese nervature, sporgenze e sezioni trasversali complesse che richiederebbero una lavorazione pesante da un pezzo grezzo forgiato. Per una corona dentata a bassa velocità e coppia elevata su un forno da cemento, un anello in acciaio fuso è spesso la scelta tecnica ed economica.
Costo e tempi di consegna
Gli anelli forgiati sono più costosi per chilogrammo di pezzo finito. Il processo di forgiatura stesso richiede attrezzature, presse e attrezzature per la laminazione degli anelli, e il pezzo grezzo in genere ha un margine di lavorazione maggiore perché non ha una forma quasi netta: l'utilizzo del materiale è inferiore e sono necessarie più ore di lavorazione. Gli anelli fusi utilizzano il materiale in modo più efficiente, possono essere prodotti con meno lavorazioni meccaniche e sono generalmente più economici nelle dimensioni medie e grandi, soprattutto quando il design è già definito. I tempi di consegna seguono lo stesso schema: un anello fuso può spesso essere prodotto e spedito più velocemente di un equivalente forgiato, in particolare per i grandi diametri dove la capacità di forgiatura viene prenotata con molto anticipo. Il compromesso è che l'acquirente paga di più per un anello forgiato ma ottiene una parte più longeva e più resistente alla fatica.
Corrispondenza dell'applicazione
La scelta giusta dipende dal compito.Anelli dentati forgiatisono preferiti laddove prevalgono l'affidabilità e la resistenza alla fatica: scatole del cambio di turbine eoliche, ruote motrici di camion da miniera, trasmissioni aerospaziali e della difesa, scatole del cambio ad alta velocità, macchine utensili di precisione, pignoni e piccoli ingranaggi fortemente caricati. In queste applicazioni, un guasto imprevisto è costoso e il carico è ciclico e spesso ad alta velocità.Anelli dentati in fusionesono la scelta pratica per azionamenti molto grandi, a bassa velocità e a coppia elevata: ingranaggi circonferenziali su forni rotanti e mulini a sfere, azionamenti di grandi zuccherifici, ruote di draga e ralle di gru pesanti. L'acciaio fuso moderno, se opportunamente normalizzato, ricotto e bonificato, può fornire resistenza alla trazione e resilienza agli urti che si avvicina a un anello forgiato dello stesso grado, ma non può eguagliare la durata a fatica e la densità interna di una parte adeguatamente forgiata.
Trattamento termico e controllo qualità
Entrambi i processi si basano sul trattamento termico per raggiungere le proprietà finali, e il controllo di qualità è il momento in cui un buon fornitore si distingue da uno scadente. Gli anelli forgiati vengono generalmente normalizzati dopo la forgiatura, quindi bonificati e rinvenuti per ottenere la durezza e la tenacità richieste e molti acquirenti richiedonotest ad ultrasuoni (UT) e test con particelle magnetiche (MT)sul 100% della produzione per confermare che non vi siano difetti interni o superficiali. Gli anelli fusi richiedono normalizzazione e ricottura per affinare la grana fusa e alleviare lo stress residuo dalla solidificazione, seguiti da tempra e rinvenimento; poiché è più probabile che i getti contengano porosità nascoste, l'ispezione radiografica o ultrasonica è ancora più importante. Un anello fuso che tralascia il trattamento termico o l'ispezione adeguati è una parte molto più rischiosa di quanto suggerisca la scheda tecnica.
Conclusione
Non esiste un vincitore universale: la corona dentata migliore è quella adatta all'applicazione. Gli anelli forgiati vincono in termini di densità interna, flusso dei grani, resistenza, resistenza agli urti e soprattutto durata alla fatica, rendendoli la scelta giusta per unità ad alta velocità, fortemente caricate e critiche per l'affidabilità, dove un guasto è costoso. Gli anelli fusi vincono in termini di dimensioni massime, geometria complessa, utilizzo del materiale quasi perfetto e costi, rendendoli la scelta pratica per ingranaggi circonferenziali molto grandi a bassa velocità su forni, mulini e apparecchiature di processo pesanti. I moderni trattamenti termici e di ispezione riducono il divario prestazionale, ma non lo cancellano. La decisione dovrebbe essere guidata dal carico, dalla velocità, dalle dimensioni e dal costo dei tempi di inattività, non da quale processo sembri più forte in una brochure di vendita.


